ZY майнинг
-
Продукты
-
Применение
Схемы HPGR оцениваются по двум показателям: производительности и удельному расходу энергии. Когда производственные планы не выполняются, первой реакцией обычно становятся капитальные затраты — более мощный двигатель, вторая машина, дополнительная стадия грохочения. На практике большинство валковых прессов высокого давления теряют значительную долю своей мощности из-за факторов, устранение которых ничего не стоит: нестабильного питания, изношенных поверхностей валков, дрейфа гидравлических уставок и подходов к обслуживанию, из-за которых оборудование работает ниже своих проектных возможностей. Эта статья посвящена таким восполнимым потерям и тому, как вернуть их без добавления ни одной статьи расходов в бюджет.
Прежде чем что-либо менять, определите, где именно возникают потери. Большинство предприятий уже располагают необходимыми данными в архивах системы управления: производительность, циркуляционная нагрузка, удельное усилие прессования, гидравлическое давление, зазор между валками, скорость вращения валков и мощность двигателя — все это регистрируется с интервалом в одну секунду или одну минуту.
Три вопроса обычно позволяют быстро выявить проблему:
Плавный рост удельного энергопотребления при одновременном снижении производительности почти всегда указывает на состояние поверхности валков, а не на фундаментальные ограничения машины. Резкое, скачкообразное падение обычно связано с питанием или гидравликой. Умение различать эти два случая — именно то, что позволяет устранить проблему бесплатно.
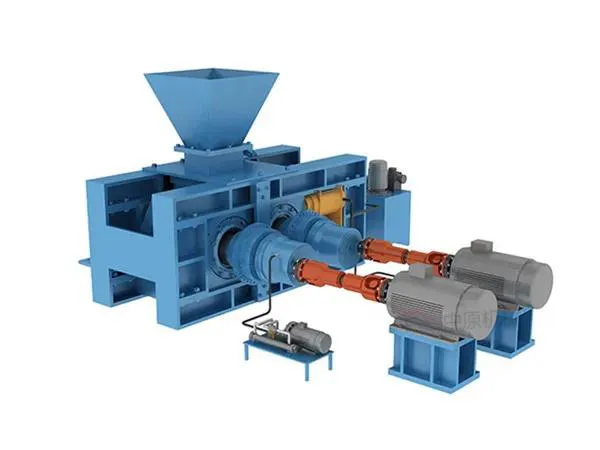
HPGR — это не та дробилка, которая хорошо переносит нестабильность. Ее эффективность зависит от равномерного слоя материала, подаваемого под завалом и затягиваемого в зону захвата под давлением. Любой сбой в этом слое — резкий приход мелкой фракции, разрыв в подаче, всплеск из бункера — приводит к потере циклов сжатия, которые невозможно компенсировать на последующих стадиях схемы.
Сегрегация в питающем бункере — одна из самых распространенных и наиболее недооцененных причин нестабильной работы HPGR. Когда крупный материал скатывается к краям бункера, а мелочь остается в центре, зазор между валками вынужден постоянно перестраиваться, и гидравлическая система тратит энергию на регулирование, а не на измельчение. Корректировка геометрии разгрузки, поддержание уровня в бункере в стабильном рабочем диапазоне и отказ от частичной выгрузки с одной стороны бункера не стоят ничего, кроме внимания.
Негабаритный материал препятствует формированию однородного слоя, тогда как избыточная влажность способствует проскальзыванию на поверхности валков и налипанию материала вокруг щековых плит. Оба фактора выводят машину за пределы эффективного окна работы. Решение заключается в строгом контроле на предыдущих стадиях: поддерживайте максимальную крупность в рекомендованном производителем соотношении с диаметром валка и управляйте влажностью в узком диапазоне, а не добавляйте воду в качестве универсального средства. На многих схемах простое уменьшение разгрузочной щели дробилки предыдущей стадии или корректировка этапа обезвоживания восстанавливают несколько процентов производительности.
Поверхность валка — единственная часть HPGR, которая непосредственно выполняет работу. Когда она деградирует, производительность падает, даже если все остальные параметры кажутся нормальными, поэтому состояние поверхности так часто ошибочно принимают за ограничение самой машины.
Штыревые поверхности валков захватывают материал и затягивают его в зону сжатия. По мере износа штырей сцепление снижается, захват становится менее эффективным, и валки начинают проскальзывать. Результатом становится снижение производительности при той же потребляемой мощности, а также более крупный продукт с меньшим количеством микротрещин, что перекладывает дополнительную нагрузку на последующие стадии измельчения. Контроль высоты и рисунка штырей во время плановых остановок ничего не стоит. Восстановление изношенной поверхности путем наплавки и замены штырей обходится в долю стоимости нового корпуса валка и, как правило, возвращает производительность практически к проектному уровню. Компания ZYmining поддерживает эти работы с помощью оценки состояния поверхности валков и программ восстановления штырей, которые позволяют эксплуатировать существующие валки гораздо дольше стандартного цикла замены.
Материал, который проходит по краям валков, получает слабое сжатие или не сжимается вовсе. По мере износа краевых износных колец и щековых плит этот путь проскока расширяется, и все большая доля питания проходит через машину неизмельченной, продолжая при этом потреблять энергию. Проверка краевых зазоров при регулярных осмотрах и плановая замена изношенных щековых плит защищают производительность при очень низких затратах на тонну.
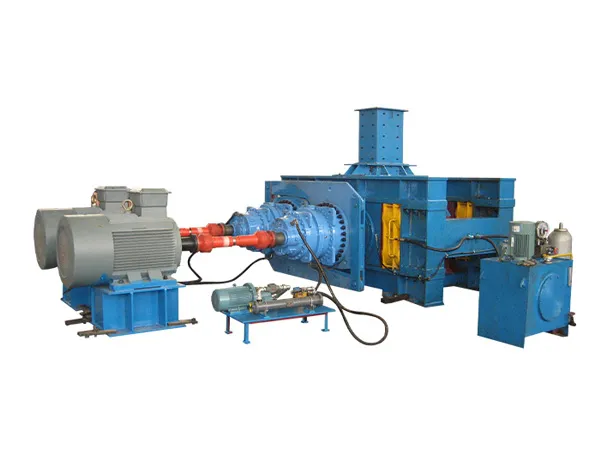
Гидравлическое давление и скорость вращения валков определяют рабочее окно. Оба параметра скрывают в себе производительность, за которую уже заплачено.
Не менее важна стабильность самой гидравлической цепи. Гидроаккумуляторы с неправильным давлением предварительной зарядки, перегревающееся масло или медленно реагирующее управление зазором вызывают колебания давления, которые мешают формированию устойчивого слоя. Проверка давления зарядки аккумуляторов, температуры масла и настройка контуров управления практически бесплатны и часто возвращают производительность, которую операторы считали безвозвратно потерянной.
Восстановленная производительность быстро исчезает снова, если ее не защитить. Интервалы смазки подшипников, состояние уплотнений, момент затяжки болтов на валковых узлах и соосность загрузочных течек влияют на стабильность зоны сжатия. То же касается и планирования запасных частей: HPGR, простаивающий две недели в ожидании щековой плиты, — это HPGR, две недели работающий со сниженной производительностью.
Сотрудничество с поставщиком, который понимает как металлургию, так и производственный контекст, сокращает это время ожидания. Компания ZYmining поставляет изнашиваемые детали для HPGR — твердосплавные штыри валков, краевые износные кольца, щековые плиты и валковые узлы в сборе — и сопровождает их рекомендациями по применению, чтобы решения о замене основывались на измеренной скорости износа, а не на жестких календарных интервалах. Такой подход обеспечивает высокую техническую готовность и низкую себестоимость тонны без дополнительных капитальных затрат.
Да. На большинстве схем крупнейшие восполнимые потери связаны с нестабильностью питания, износом поверхностей валков и дрейфом гидравлических настроек — все это устраняется на существующем оборудовании.
Обратите внимание на рост удельного энергопотребления при неизменной или падающей производительности, укрупнение гранулометрического состава продукта и заметное проскальзывание в зоне захвата. Замеры высоты штырей во время плановых остановок подтвердят диагноз.
Нет. После определенного предела дополнительное давление увеличивает расход энергии и риск износа без пропорционального роста производительности. Цель состоит в получении стабильного, правильно сформированного слоя при минимальном давлении, обеспечивающем целевой продукт.
Когда корпус валка и подшипниковые шейки остаются исправными, а износ ограничивается только поверхностью. Восстановление штырей и замена краевых элементов возвращают рабочие характеристики за малую долю стоимости нового валка.
Максимизация производительности HPGR без дополнительных затрат — это системная дисциплина, а не разовый проект. Проведите аудит уже собираемых данных, стабилизируйте питание, поддерживайте поверхность валков в проектном состоянии и удерживайте стабильное гидравлическое окно. Затем закрепите эти достижения с помощью планирования изнашиваемых деталей, отражающего реальные условия эксплуатации. Предприятия, следующие такой последовательности, регулярно обнаруживают, что искомая мощность уже была заложена в машине — ее просто поглощали устранимые потери.
HPGR в цементе: ускоренное измельчение клинкера
Информация отсутствует
Add: Промышленная зона Луоксин, город Лоян, провинция Хэнань, КНР.
Tel: +86-379-67313306
E-mail: gloria@zyksjx.com

Официальный агент ZY Mining в России.
Пожалуйста, введите здесь.
Add: Промышленная зона Луоксин, город Лоян, провинция Хэнань, КНР.
Tel: +86-379-67313306
E-mail: gloria@zyksjx.com