ZY майнинг
-
Продукты
-
Применение
Валковые прессы высокого давления (HPGR) являются одними из самых эффективных аппаратов для измельчения в современной переработке полезных ископаемых, однако их производительность напрямую зависит от состояния поверхности валков. При износе валков снижается пропускная способность, растет энергопотребление, а гранулометрический состав продукта становится нестабильным. Для руководителей обогатительных фабрик и инженеров по техобслуживанию понимание причин износа валков HPGR и методов его устранения — это не просто технический вопрос, а фактор, напрямую влияющий на эксплуатационные затраты и стабильность цикла измельчения. В этой статье подробно рассматриваются первопричины износа валков HPGR и практические решения для восстановления их рабочих характеристик и продления срока службы.
В отличие от традиционного дробильного оборудования, HPGR использует принцип межчастичного измельчения. Руда сжимается между двумя вращающимися навстречу друг другу валками под экстремальным давлением, в результате чего частицы разрушают друг друга. Этот процесс минимизирует потери энергии, но подвергает поверхность валков непрерывным абразивным и усталостным нагрузкам. Износ поверхности валка изменяет угол захвата, снижает эффективную передачу давления и может вызвать каскад проблем на последующих стадиях переработки — включая низкую степень раскрытия минералов, увеличение циркуляционной нагрузки и повышенный износ на последующих этапах помола.
Экономические последствия весьма существенны. Внеплановая замена валков может остановить производство на часы или даже дни, а преждевременный износ напрямую увеличивает затраты на расходные материалы. Раннее обнаружение износа и устранение его первопричины обходится намного дешевле, чем ликвидация последствий катастрофической аварии.
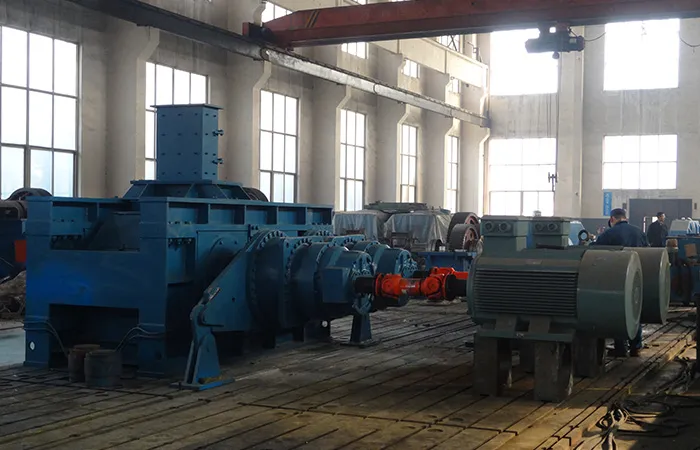
Главным фактором износа валков является абразивность перерабатываемого материала. Руды с высоким содержанием диоксида кремния, твердого кварца или частиц с острыми краями действуют на поверхность валков подобно шлифовальному кругу. Основной механизм износа — трехтельное абразивное истирание: частицы руды, зажатые между валком и слоем питания, вызывают появление царапин и выбоин. Со временем это разрушает наплавленный слой или ошипованную поверхность, снижая способность валка захватывать и уплотнять слой материала.
Каждый оборот валка подвергает его поверхность повторяющимся циклам сжимающих напряжений. При высокой производительности один валок может испытывать миллионы циклов нагрузки в месяц. Такие циклические нагрузки приводят к подповерхностному усталостному растрескиванию, особенно на участках с дефектами сцепления наплавки или недостаточной вязкостью основного металла. После зарождения трещины распространяются при дальнейшей работе, что в конечном итоге приводит к выкрашиванию (скалыванию) или отрыву фрагментов покрытия.
Работа HPGR сопровождается значительным трением между валками и слоем материала. Хотя выделение тепла неизбежно, недостаточное охлаждение или чрезмерная скорость вращения валков могут вызвать локальный перегрев. Циклы теплового расширения и сжатия ослабляют связь между износостойким слоем и телом валка. В критических случаях термическое растрескивание ускоряет износ и приводит к преждевременному выходу валков из строя.
Износ не всегда представляет собой равномерное истирание материала. Различные типы износа указывают на разные причины, поэтому точная диагностика необходима перед выбором метода ремонта.
Относительно равномерное уменьшение высоты поверхности по всей ширине валка характерно для абразивных руд при стабильных условиях эксплуатации. Это наиболее предсказуемый тип износа, который лучше всего контролируется с помощью планового техобслуживания и своевременного восстановления поверхности.
Глубокие раковины или борозды обычно указывают на попадание недробимых металлических предметов, негабаритных кусков или на сегрегацию питания. Такие дефекты концентрируют механические напряжения и могут быстро перерасти в масштабные повреждения поверхности.
Износ, сконцентрированный по краям валка, часто является следствием недостаточного удержания материала боковыми щеками или перекоса зазора. Выкрашивание (скалывание пластин наплавки) обычно свидетельствует о развитии подповерхностных усталостных трещин, часто связанных с термическими циклами или дефектами сцепления при производстве.

Для валков, сохранивших структурную целостность основы, наплавка является наиболее экономичным решением. Нанесение сваркой нового слоя износостойкого сплава восстанавливает геометрию профиля и сцепление. Главное — правильно подобрать сплав под абразивность руды и наносить его с контролируемым подводом тепла во избежание образования трещин. Во многих случаях квалифицированная ремонтная бригада может выполнить эти работы на месте без демонтажа, что существенно сокращает время простоя.
Если износ проник глубже защитного слоя или повреждено тело валка, необходима его замена. Ошипованные валки — с твердосплавными (карбид вольфрама) или керамическими шипами (вставками) — обеспечивают исключительную износостойкость при переработке высокоабразивных руд. ZYmining поставляет ошипованные валковые узлы, разработанные для увеличенных межремонтных интервалов, с рисунком ошиповки, оптимизированным под конкретные типы руды.
Реактивный ремонт обходится дорого. Плановая программа инспекций — измерение профиля валков, проверка на наличие трещин и отслеживание динамики энергопотребления — позволяет планировать обслуживание до того, как износ станет критическим. Ведение журнала учета износа для каждого валка помогает прогнозировать остаточный ресурс и своевременно планировать замену без сбоев в производственном процессе.
ZYmining специализируется на износостойких решениях для валковых прессов высокого давления. От индивидуально подобранных наплавочных сплавов до ошипованных валковых узлов — компания тесно сотрудничает с обогатительными предприятиями, подбирая технологии защиты поверхности под требования конкретной руды. Сочетая материаловедение с практической технической поддержкой, ZYmining помогает заказчикам снизить скорость износа валков, увеличить межремонтные интервалы и обеспечить стабильное качество конечного продукта.
Будь то высокоабразивная медная руда или твердое сырье для железорудных окатышей, правильное сочетание технологий поверхностного упрочнения и технологической дисциплины превращает износ валков из постоянной проблемы в управляемую задачу планового обслуживания.
Периодичность проверок зависит от абразивности руды и производительности. Как правило, визуальный осмотр рекомендуется проводить каждые 500–1000 часов работы, а полное профилирование — каждые 2000 часов. При работе с высокоабразивными материалами проверки могут требоваться чаще.
Да. Наплавка и восстановление поверхности часто могут выполняться непосредственно на месте установки при наличии соответствующего оборудования и квалифицированного персонала. Это минимизирует время простоя по сравнению с полным демонтажем и заменой валка.
Срок службы валков варьируется в зависимости от характеристик руды, рабочих параметров и технологии защиты поверхности. При правильной эксплуатации ошипованные валки в условиях умеренной абразивности могут служить от 8 000 до 12 000 часов и более, тогда как в условиях высокой абразивности вмешательство может потребоваться раньше.
Безусловно. По мере износа поверхности меняется геометрия зоны сжатия, что снижает эффективность межчастичного разрушения. Это приводит к огрублению продукта и увеличению циркулирующей нагрузки в последующих циклах измельчения.
Add: Промышленная зона Луоксин, город Лоян, провинция Хэнань, КНР.
Tel: +86-379-67313306
E-mail: gloria@zyksjx.com

Официальный агент ZY Mining в России.
Пожалуйста, введите здесь.
Add: Промышленная зона Луоксин, город Лоян, провинция Хэнань, КНР.
Tel: +86-379-67313306
E-mail: gloria@zyksjx.com