Minería ZY
-
Productos
-
Aplicación
La conminución es el mayor consumidor individual de energía eléctrica en la mayoría de las plantas de procesamiento de minerales y, en operaciones de roca dura, puede representar la mayor parte del consumo de energía del sitio. Por lo tanto, cada kilovatio-hora que se elimine del circuito de molienda impacta directamente en los beneficios netos. Los rodillos de molienda de alta presión, comúnmente conocidos como HPGR, se han convertido en una de las formas más creíbles de lograr esa reducción; no porque muelan de manera más agresiva, sino porque fracturan el mineral de una manera fundamentalmente diferente. Este artículo explica el mecanismo detrás del ahorro de energía del HPGR, identifica con precisión de dónde provienen las ganancias energéticas y expone los factores de diseño y operación que determinan si esos ahorros se logran en la práctica en lugar de ser solo una promesa en una ficha técnica.
Los molinos de volteo, ya sean autógenos, semiautógenos o de bolas, fracturan la roca mediante una combinación de impacto y abrasión dentro de una carcasa rotatoria. El problema reside en la eficiencia de la transferencia de energía. Una parte significativa de la energía eléctrica suministrada al motor del molino se disipa en forma de calor, ruido, vibración y desgaste de los medios de acero, en lugar de generar nuevas superficies de fractura. Elevar la carga, hacer girar la carcasa y el propio tren de transmisión del molino absorben energía antes de que se rompa roca alguna.
Dos ineficiencias adicionales agravan el problema. En primer lugar, los molinos de volteo tienden a sobremoler una parte de la alimentación mientras submuele las partículas más gruesas, debido a que el tiempo de residencia se distribuye de manera desigual. En segundo lugar, la liberación se logra moliendo todo a un tamaño más fino del necesario, lo que consume energía en material que ya está suficientemente liberado. La ineficiencia central de la molienda convencional es que la energía se aplica a una carga aleatoria en lugar de hacerlo directamente sobre las partículas que necesitan fracturarse.
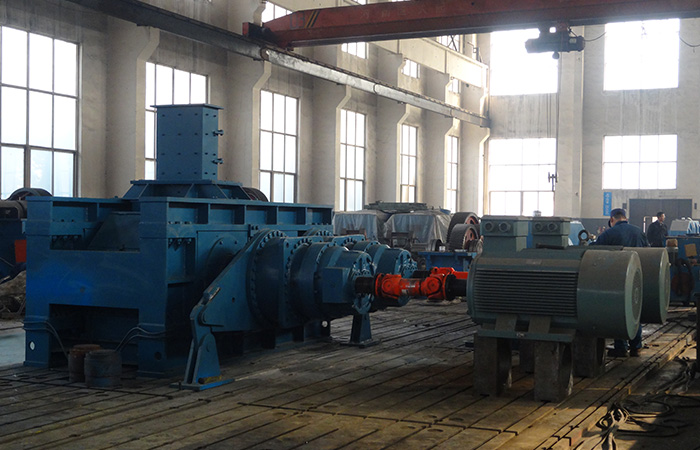
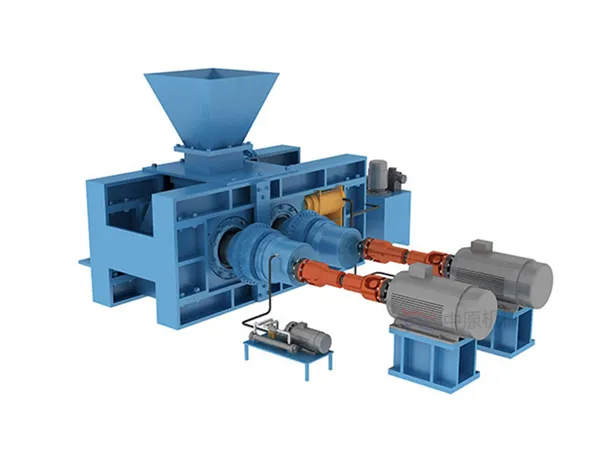
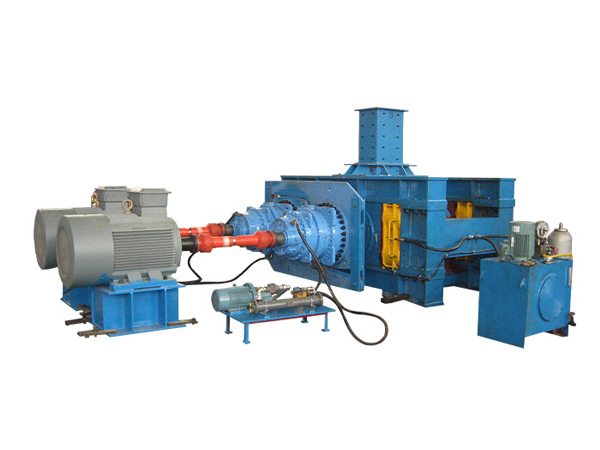
El HPGR funciona según un principio conocido como conminución interparticular o de lecho de partículas. El material se alimenta entre dos rodillos que giran en sentido contrario, uno de los cuales es fijo mientras que el otro se mantiene bajo presión hidráulica. El espacio se satura deliberadamente con material (alimentación atragantada), de modo que las partículas se comprimen entre sí en lugar de ser aplastadas entre dos superficies de acero.
A medida que la alimentación entra en la zona de compresión, la presión de los rodillos aumenta hasta varias decenas de megapascales y el lecho de partículas se compacta en una torta densa, a menudo llamada escama (flake). Las partículas individuales reciben cargas desde múltiples direcciones por parte de sus vecinas. Debido a que la carga se distribuye en todo el lecho, la fractura ocurre en todo el volumen del material y no solo en las superficies de los rodillos, aplicándose la energía directamente al mineral en lugar de a los medios de molienda.
El resultado comercialmente más valioso del HPGR no es la reducción inmediata de tamaño, sino el daño estructural residual. La compresión a lo largo de los límites de grano genera una red de microfisuras en cada partícula. La torta de descarga parece gruesa a simple vista, pero las partículas están debilitadas estructuralmente. Cuando ese material pasa a un molino de bolas o a un molino agitado aguas abajo, se fractura con mucha mayor facilidad, lo que reduce la energía específica requerida en la etapa posterior. Este es el mecanismo mediante el cual los ahorros del HPGR se extienden mucho más allá de los propios rodillos.
Es importante ser precisos sobre las fuentes de ahorro, ya que a menudo se presentan como una única cifra global. En realidad, la ganancia es la suma de varios efectos distintos:
Para los proyectos que evalúan un cambio en el diagrama de flujo, la comparación práctica suele hacerse entre un circuito convencional de tres etapas de chancado más molino de bolas y un circuito basado en HPGR, a menudo en combinación con un molino de bolas o un molino vertical agitado para la molienda final.
La comparación no siempre resulta favorable para todos los casos. La competencia del mineral, el contenido de humedad, la distribución granulométrica de la alimentación y la finura final requerida influyen en el resultado, por lo que las pruebas a escala piloto siguen siendo esenciales antes de comprometer el diseño de un circuito.
Las superficies de rodillos con insertos de carburo (studded) o con recubrimiento duro mantienen un perfil de agarre a medida que se desgastan. Cuando se pierde este perfil, los rodillos patinan, el rendimiento disminuye y la fuerza de prensado específica entregada al lecho cae, mermando la ventaja energética. Por tanto, elegir la superficie correcta para la abrasividad del mineral es un factor determinante directo de la eficiencia energética a largo plazo.
La presión de operación debe ajustarse a las características del mineral. Una presión insuficiente produce una torta poco compactada con microfisuras débiles; una presión excesiva genera una reaglomeración excesiva, mayor desgaste y rendimientos decrecientes por unidad de energía. La velocidad de los rodillos afecta el tiempo disponible para la compresión y debe calibrarse en función del rendimiento requerido.
El material que escapa por los extremos laterales de los rodillos evita la zona de compresión completa y regresa como recirculación gruesa. Un sellado lateral eficaz, una distribución controlada del tamaño de alimentación y una tasa de alimentación estable son los factores que mantienen baja la carga circulante y alto el ahorro neto de energía.
Debido a que el ahorro depende del comportamiento específico del mineral, una evaluación creíble sigue un proceso riguroso: muestreo representativo, pruebas de compresión a escala de laboratorio, simulación en ciclo cerrado y, cuando el proyecto lo justifica, pruebas a escala piloto en una máquina continua. ZYmining respalda este proceso con pruebas de caracterización y selección de equipos basadas en el comportamiento de compresión medido en lugar de suposiciones genéricas, asegurando que los ahorros de energía proyectados estén vinculados al yacimiento real.
No siempre. En muchos diagramas de flujo, el HPGR actúa como una etapa de premolienda o chancado terciario, mientras que un molino de bolas o un molino agitado realiza la molienda final. El ahorro proviene del circuito combinado, donde el molino aguas abajo recibe un material previamente debilitado.
Los minerales duros y competentes muestran el mayor beneficio, pero los minerales más blandos también pueden procesarse siempre que la superficie del rodillo y la presión se seleccionen correctamente. La viabilidad económica depende de todo el circuito y no únicamente de la dureza del mineral.
Comparando el consumo de energía específico, expresado en kilovatios-hora por tonelada de producto final, en todo el circuito de conminución completo. Comparar únicamente los rodillos frente a los molinos aislados proporciona una imagen engañosa.
En resumen, el HPGR ahorra energía atacando las ineficiencias intrínsecas de la molienda convencional: aplica la fuerza directamente a un lecho de partículas confinado, evita la energía perdida en medios de acero y en la elevación de carga, y deja tras de sí un producto microfisurado que resulta mucho más económico de moler en las etapas posteriores. Materializar estos ahorros depende de la selección adecuada de la superficie del rodillo, de una presión y velocidad bien calibradas, de condiciones de alimentación controladas y de un diagrama de flujo diseñado a partir del comportamiento medido del mineral y no de rendimientos supuestos.
Add: Zona industrial de Luoxin, ciudad de Luoyang, provincia de Henan, República Popular China
Tel: +86-379-67313306
E-mail: gloria@zyksjx.com

Agente oficial de zy Mining en Rusia.
Introduzca aquí.
Add: Zona industrial de Luoxin, ciudad de Luoyang, provincia de Henan, República Popular China
Tel: +86-379-67313306
E-mail: gloria@zyksjx.com